东莞铝氧化加工成本影响因素按表面积为主计价,同时叠加工艺、材质、结构、品质、批量、附加工序,下面分大类说明(工厂报价核心逻辑):
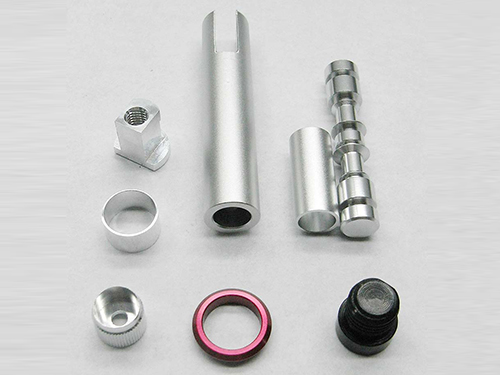
1. 工艺类型 + 氧化膜厚(影响大)
普通硫酸阳极氧化(Type II):常规装饰 / 防护,膜厚 5~25μm,成本低。
- 膜厚越高,通电时间越长、药水与电费越高;AA10(10μm)便宜;AA20~AA25 加价明显。
硬质阳极氧化(Type III):低温、大电流,膜厚 25~75μm,耐磨。成本是普通氧化 1.5~3 倍,耗电巨大,良率偏低。
膜厚公差要求越严,管控成本越高。
2. 铝合金材质牌号
- ✅6063、6061:适合氧化,上色均匀,良率高,成本优(标牌、机架常用)。
- ⚠️7075、2024:含铜 / 锌高,去灰工序复杂,容易发花、黑点,报价上浮 25%~35%,报废风险高。
- ❌压铸铝 ADC12、A356:硅含量高,氧化色差严重、容易麻点,不适合外观氧化,工厂要么加价,甚至不接外观件。
3. 颜色与着色工艺
- 本色(无染色):便宜,不用染料。
- 黑色(电解着色):成熟,小幅加价,耐候好。
- 彩色染色(红 / 蓝 / 金):染料贵,色差管控难,加价更高;专色潘通对色还要额外收取调色打样费。
4. 工件结构复杂度、表面积
- 计价基础:表面积越大,药水、电费、人工越高,不是按重量算。
- 复杂件:深孔、盲孔、内腔、薄壁、细小凹槽。容易积气、积液,挂具难装,需要定制专用挂具,人工摆放慢,不良率上升,成本上涨。
- 简单平板:挂料快,良率高,单价低。
5. 前处理工序(很多隐性成本)
- 基础:除油→碱洗→中和,所有件必备。
- 增加工序都会加价:喷砂、拉丝、镜面抛光、化学抛光、打磨去刀纹。
CNC 件刀纹重,直接氧化会显纹路,要增加抛光,成本明显上升。
6. 遮蔽保护(Masking,螺纹 / 定位孔不氧化)
螺纹孔、装配基准面需要保护不氧化,要贴高温胶、塞胶粒。
- 简单遮蔽:少量孔,成本低;
- 多位置、精密内孔遮蔽:人工量大,单件加价明显;遮蔽越多,成本越高。
7. 封孔工艺
- 热水封孔:常规,性价比高。
- 镍盐冷封孔:耐盐雾更好,适合潮湿 / 弱酸环境,药水贵,加价。
车间会接触柠檬酸清洗的铝件,优先镍盐封孔,成本更高但耐蚀更好。
8. 批量大小(固定成本分摊)
阳极氧化属于槽式批量工艺,每一批都有调机、药水、挂具、首件检验固定成本:
- 大批量:固定成本摊薄,单价低;
- 小批量 / 打样:会收批次开机费、挂具费,单件价格暴涨;
- 挂具:新产品需要定制导电挂具,首单收取挂具费,大货达到约定数量一般可返还或摊销。
9. 外观品质标准与检验要求(非常容易被忽略)
- 工业内部件:允许轻微划痕、色差,成本低。
- 外观装饰件:要求无针孔、无流痕、色差严格、全检,人工挑选,报废率拉高,价格上涨。
- 附加检测:膜厚抽检、盐雾测试、第三方检测报告,都会增加成本。
10. 其他附加成本
加急订单:优先排产、加班,加收加急费;
包装:普通包装便宜;防静电、单件保护、珍珠棉隔离加价;
环保成本:硫酸、废水处理,近年环保成本持续上涨;
返工报废:材质差、结构不良带来高报废率,工厂会把报废风险折算进报价。
✅成本优化避坑要点(选型降本)
1. 优先选用6061/6063,尽量避开压铸铝、2024、7075 做外观氧化;
2. 膜厚按实际需求,不要盲目加高膜厚;普通防护 AA10~AA15 足够;
3. 颜色优先本色 / 黑色,少用定制彩色;
4. 减少遮蔽位置,非关键孔尽量不做遮蔽;
5. CNC 加工减少深盲孔、尖角,尖角容易烧蚀,提升不良率;
6. 尽量合并订单做大批量,降低单件分摊的开机、挂具成本;
7. 前处理:能接受拉丝就不用镜面抛光,大幅降成本。




