东莞铝阳极氧化前处理流程:除油 → 碱蚀 → 出光(中和),任何一环没做好,后续氧化、染色、封孔都会出问题;而且很多缺陷一旦形成,氧化后无法返修,直接报废。下面一起了解一下:
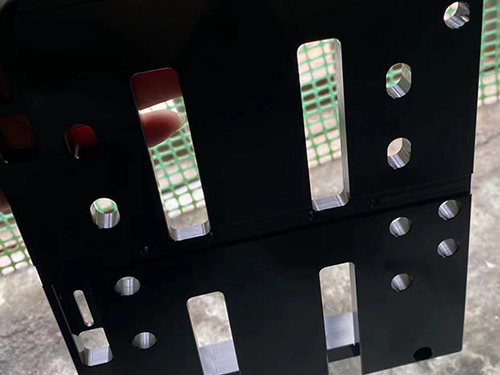
1. 除油不干净(常见)
基材表面的切削油、拉伸油、抛光膏、指纹、脱模剂、蜡残留
- 氧化后:**花斑、云状色块、局部无氧化膜、膜薄**;有油污的地方染料上不去,出现一块一块发白、发暗
- 后续蚀刻标牌:丝印抗蚀油墨附着力差,蚀刻时渗墨、脱墨、线条起边
- 封孔后:容易沾指纹、耐酒精差,局部掉色
误区:只靠碱蚀去油,抛光蜡、重蜡碱蚀很难清除干净,必须专用除油剂
2. 碱蚀(碱洗)异常
碱蚀作用:轻微腐蚀铝表面,去除氧化皮、划痕,获得均匀砂面 / 哑光效果
- 碱蚀不足:表面旧氧化皮、轻微划痕、挤压条纹残留,氧化后明暗条纹明显、色差;表面张力不均,染色发花
- 碱蚀过度:铝材过腐蚀,表面麻点、针孔、粗糙;边角容易被啃蚀变圆;板材尺寸超差;后续蚀刻线条边缘粗糙
- 碱蚀槽液老化、铝离子过高:工件表面挂灰、发雾,出光也洗不干净
3. 出光(中和)不到位(硝酸出光,去除黑色挂灰)
铝合金(6061、7075 含硅、铜)碱蚀之后表面会析出一层黑灰
- 出光不足:黑灰残留在表面,阳极氧化后形成黑点、灰斑、色块,染色发暗,怎么调染料都不干净
- 出光过度(浸泡太久、硝酸浓度过高):铝材被轻微腐蚀,表面失光、点蚀;后续氧化膜微孔异常,染色不均
- 水洗不净、带出硝酸:带入氧化槽,污染电解液,造成整批工件点蚀
4. 工序之间水洗不充分(非常容易忽略)
碱蚀后、出光后、进氧化槽前的水洗不干净
- 碱液带入氧化槽:槽液 pH 升高,氧化膜疏松、溶解,膜层变薄、起粉、色差
- 硝酸带入氧化槽:破坏硫酸槽,产生点蚀坑
- 杂质离子污染:氯离子会直接造成铝基材点状腐蚀(小孔坑)
5. 工件装夹、挂具清洁不到位
- 挂具旧氧化膜、残渣没有退除,导电不良:电流不稳、局部烧蚀、无膜、色差
- 工件堆叠、互相贴合:贴合区域药液接触不到,出现空白印、阴阳面
- 夹持位置不当:藏液,滴流痕迹,氧化后条状水印、流痕
6. 基材本身预处理缺陷
铝板拉丝、喷砂后的粉尘、砂粒残留在表面;打磨碎屑、毛刺
- 氧化后形成凸起小点、针孔;蚀刻标牌丝印时刺破油墨,蚀刻出现砂眼、漏蚀
7. 串联到后工序的连锁不良
染色:上色不均、颜色发花、局部浅、色差
氧化膜疏松:耐磨性差,容易刮伤;封孔后耐汗、耐酒精不达标
蚀刻工序:抗蚀油墨附着力差、渗蚀、断线、线条毛刺
封孔缺陷:微孔异常,封孔后容易掉色、沾污、指纹擦得掉




